Produktkonsultasjon
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *


Cold Heading Agricultural Machinery Parts: Et grunnlag for holdbarhet
06. august 2025Hva bør du vite om montering av synkroniseringsguideblokk?
06. august 2025Hvorfor bussgirkassedeler er kritiske for kjøretøyytelse?
06. august 2025Girkassedeler for nyttekjøretøy: En omfattende veiledning til markedstrender og vedlikehold
06. august 2025En girkasse som begynner å male på 3-4 skiftet ved 80 000 km er sjelden et kjørestilsproblem. Grunnårsaken sitter normalt inne i navet: en synkroniseringsglide som har mistet stagfjærspenningen, en styreblokk som er slitt forbi dimensjonsgrensen, eller en låsepinne som ikke lenger kan holde girskinnen på plass. Transmisjonsskiftende komponenter er presisjonsdelene som konverterer spakbevegelser til rent, synkronisert girinngrep, og deres slitasjeoppførsel avgjør om en girkasse skifter jevnt i 300 000 km eller kommer tilbake for garantirearbeid før 60 000.
Sourcing-team som forstår disse delene, gir færre feltretur og forhandler fra en posisjon med verifiserte data. Denne veiledningen dekker hele skiftbanen, de dominerende feilmodusene fra en feltstudie på 500 enheter, avveiningen mellom kald kurs og maskinering, og kvalitetskontrollene som skiller en pålitelig leverandør av komponenter fra en marginal.
Girinngrepsbanen i en manuell eller automatisert manuell girkasse går fra spaken, gjennom kabelen eller stangen og girgaffelen, inn i synkroniseringsenheten, og til slutt til girnavet, og hver komponent i den kjeden må holde mikron-nivå geometri under gjentatt aksial belastning.
Når sjåføren beveger spaken, skyver girstangen en gaffel som presser synkroniseringshylsen, vanligvis kalt glideren, mot målgiret. Glideren er splinet til girnavet og bærer fjærbelastede stag i sine indre spor. Disse struts skyver synkroniseringsringen mot girkjeglen; friksjon utjevner inngangs- og utgangshastigheter; så glir glideskivetennene over ringgirtennene og låser tannhjulet til navet. En styreblokk eller stoppblokk absorberer det endelige støtet ved slutten av kjøringen, mens en låsepinne og låseplate holder skinnen på plass og hindrer to gir fra å kobles inn samtidig.
Hver komponent bidrar til å skifte følelse på en målbar måte. Listen nedenfor oppsummerer funksjonen og den feilkritiske overflaten til hver enkelt.
 Kasseherdet personbil-synkroniseringsskyveenhet Denne stemplede glideren er karburert til en kontrollert kassedybde for stabile spordimensjoner og skiftfølelse. Dens lette, høyintegrerte design passer til manuelle og automatiske girkasser, noe som gjør den til en nøkkelkomponent når man skal evaluere jevn girskifte. Se produkt →
En glidebryter for synkronisering av personbiler laget av kasseherdende stål og karburert til en effektiv kassedybde på 0,3-0,8 mm, med stag-rillebredden holdt til /-0,02 mm, representerer den nåværende ytelsesbasislinjen for manuelle girkasser med høyt volum.
Fire sviktmoduser står for mer enn 90 prosent av feltavkastningen i skiftende komponenter: slitasje på glidestiver-spor, utmatting av sperrestifter, brudd på styreblokker og slitasje på baulk-ringflaten, og hver av dem etterlater en annen diagnoserbar signatur ved skiftfølelse.
I en feltreturstudie av 500 synkroniseringsenheter fullført av ingeniørteamet vårt mellom 2024 og 2025, var den primære feilfordelingen:
Primær feilmodus, felt-retur-studie av 500 synkroniseringsenheter
Slitasje på glidestiver-spor vises først som sliping på 2-3 oppgiring; den vanlige årsaken er en kassedybde som er for liten for kontakttrykket, så sporkanten gir etter og runder av. Utmattelse av sperrestifter gir hakk og sporadisk utstyr som spretter ut, fordi overherdede stifter blir sprø og sprekker ved underskjæringen. Styreblokkbrudd viser seg som en løs forskyvningsfølelse med ufullstendig inngrep, og de har sitt utspring i skarpe indre radier som konsentrerer slagspenningen. Baulk-ring-slitasje tvinger dobbeltclutching, siden friksjon ikke lenger kan utjevne hastigheter raskt nok.
 Kaldhodet Synchronizer Stop Block for Impact Life Denne stoppblokken, dannet av kald kurs, unngår spenningsforhøyere fra maskinering og forbedrer slagmotstanden. Den begrenser glidefrigjøringen under bruk, og adresserer bruddene i styreblokken som forårsaker løs skiftfølelse og ufullstendig inngrep. Se produkt →
Stoppblokken er den mest støtbelastede komponenten i synkroniseringspakken. Bytte fra en maskinert til en kaldhodet stoppblokk eliminerer spenningsforhøyelsene som skapes av skjæremerker og forbedrer slaglevetiden ved å endre kornstrømmen rundt overgangsradiusen.
Produksjonsprosessen fikser kostnadene, toleransen og utmattelseslevetiden til en skiftende komponent før den første delen sendes, og kald kurs er den dominerende ruten for skyvere, pinner og skyveblokker med stort volum fordi det bevarer kornstrømmen og holder enhetskostnadene lave.
Prosessvalg avhenger av geometri, volum og spenningsspekteret til applikasjonen. Tabellen nedenfor sammenligner de tre rutene som betyr mest for girskiftekomponenter.
| Prosess | Typisk toleranse | Økonomisk batchstørrelse | Relativ stykkkostnad | Typiske skiftende deler |
| Kald overskrift | /-0,02 mm | 50 000 og oppover | Laveste | Slidere, sperrestifter, skyveblokker |
| CNC maskinering | /-0,005 mm | 1 000 til 20 000 | Middels til høy | Styreklosser, girgafler, braketter |
| Pulversintring | /-0,05 mm | 100 000 og oppover | Lavt | Lavt-load guides, spacers |
Kornflyt følger delens kontur, noe som forbedrer utmattelsesstyrken. Materialutnyttelsen er nær 100 prosent, skrap er minimal, og den dannede overflaten trenger lite eller ingen maskinering. For en sperrestift eller glidebryter med en 0,3-0,8 mm karburert kasse, gir kald overskrift den laveste kostnaden per stykke.
Komplekse underskjæringer, dype krysshull eller ekstremt trange sub-millimetertoleranser som ikke kan holdes i dysen er bedre maskinert. Lavt volum servicedeler og prototypekjøringer favoriserer også maskinering fordi det ikke er noen verktøyavskrivning å gjenopprette.
Materialvalg sitter på toppen av prosessbeslutningen. Case-herdende stål 20CrMnTi og 16MnCr5 dominerer glidere og skyveblokker; rustfrie kvaliteter som 420 eller 430 vises der korrosjonsbestandighet betyr noe, for eksempel i sperrestifter utsatt for fuktighet; ingeniørplast som POM og PA66 fungerer i styreblokker med lav belastning der vekt og friksjon betyr mer enn slagstyrke.
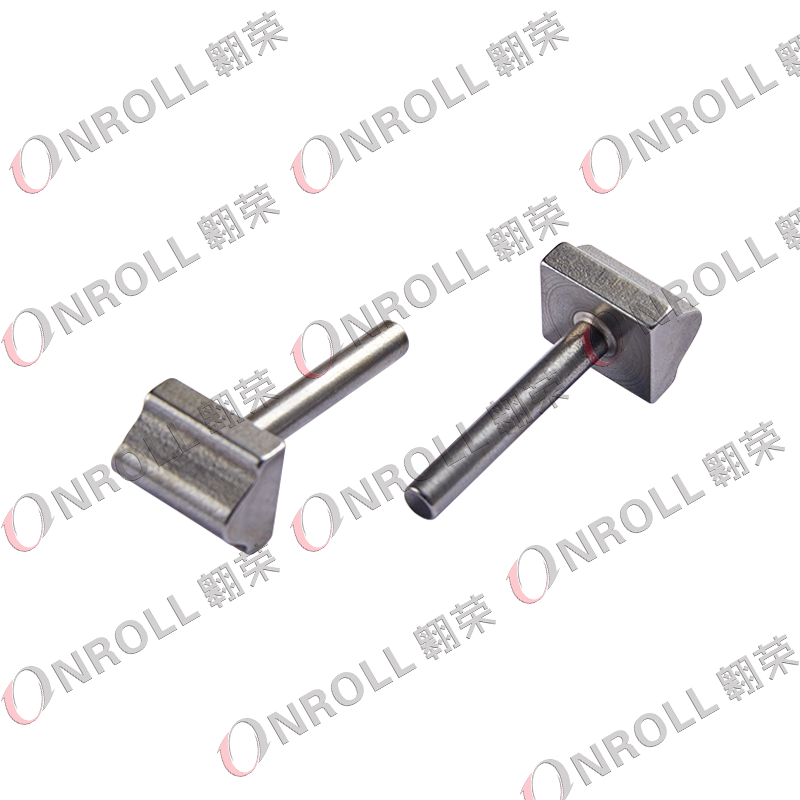 Kommersiell kjøretøy skyveblokk med kald styring og maskinering Ved å kombinere kald kurs med maskinering, beholder denne skyveblokken mekanisk styrke samtidig som kostnadene reduseres. Designet for tunge belastninger og dreiemomenter i kommersielle girkasser, passer den til høybelastningsapplikasjoner der deformasjonsmotstand er nødvendig. Se produkt →
En kaldhodet skyveblokk for nyttekjøretøy produsert av 20CrMnTi, karburert til en 0,4-0,6 mm kassedybde, bærer vanligvis skiftbelastninger på 3000-5000 N i tunge lastebilgirkasser uten målbar deformasjon over levetiden.
En leverandør av skiftende komponenter må bevise fire ting med dokumenter og prøver: dimensjonsevne, varmebehandlingskontroll, materialsporbarhet og prosessstabilitet, og IATF 16949-registrering er inngangsbilletten, ikke dommen.
Bruk følgende fem kontroller som en minimumsgodkjenningsrutine før en ny del går over i serieforsyning.
En synkroniseringsskyverens strut-groove-bredde er den mest reviderte dimensjonen ved innkommende inspeksjon. Når den overskrider utskriftsgrensen med 0,05 mm, mister staget sin radielle forspenning og synkroniseringsringen kommer ikke lenger i kontakt med girkjeglen tidlig nok, slik at føreren føler et hardt, hakk skift.
Glideren er den splinede hylsen som fysisk låser giret til navet etter hastighetssynkronisering. Ringen er friksjonselementet som bruker kjeglekontakt for å utjevne inngangs- og utgangshastigheter før glidetennene går i inngrep. En skadet ring forårsaker sliping; en skadet glidebryter forårsaker ufullstendig låsing, gir som springer ut eller begge deler.
Butikkpraksis behandler en strut-rille-bredde som har vokst med 0,05 mm utover utskriftsgrensen, eller synlig avrunding av spline-fasingen over mer enn 20 prosent av lengden, som erstatningsterskel. På det tidspunktet holder ikke synkroniseringsenheten lenger det hastighetstilpassede vinduet og skiftkvaliteten forringes raskt.
Ja, men bare i riktig lastekonvolutt. POM- og PA66-styreblokker fungerer godt i skiftbaner med lav belastning der inngrepskreftene holder seg under omtrent 1 000 N. I tunge lastebiler eller applikasjoner med høyt dreiemoment kreves en kaldhodeblokk av stål; erstatte plast i disse posisjonene produserer sprekker og ufullstendig inngrep på mindre enn 50 000 km.
En enkelt måling beviser prøven, ikke prosessen. Cpk på 1,33 eller høyere betyr at prosessspredningen holder seg innenfor toleransebåndet med margin, så fremtidige batcher vil oppføre seg som den godkjente. Uten en stabil Cpk kan du passere den første artikkelen og deretter motta periodiske deler utenfor toleranse fra den samme matrisen.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *

(+86)-191 0581 0729
(+86)-137 5830 1558