Produktkonsultasjon
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *


Cold Heading Agricultural Machinery Parts: Et grunnlag for holdbarhet
06. august 2025Hva bør du vite om montering av synkroniseringsguideblokk?
06. august 2025Hvorfor bussgirkassedeler er kritiske for kjøretøyytelse?
06. august 2025Girkassedeler for nyttekjøretøy: En omfattende veiledning til markedstrender og vedlikehold
06. august 2025Når en sekstrinns manuell girkasse begynner å male på 2.-3. oppgiring og metallpartikler dukker opp i oljeanalysen, er grunnårsaken vanligvis ikke giret. Det er de små komponentene inne i girmekanismen - synkroniseringsglidere, styreblokker, sperrestifter og skyveblokker - som absorberer skiftebelastningen, slites først og tvinger ned en full girkasse. For innkjøpsingeniører og girkasseprodusenter er det å forstå hvordan disse girskiftkomponentene oppfører seg på material-, toleranse- og prosessnivå forskjellen mellom en levetid på 300 000 km og et garantikrav på 20 000 km.
Transmisjonsgirkomponenter er presisjonsdelene som konverterer girspakens bevegelse til girinngrep og holder det inngrepet når det er valgt. De svikter først og fremst på grunn av slitasje og tretthet, fordi hver skiftsyklus belaster dem med høy slagkraft inne i girkasseoljen som kan overstige 100 grader Celsius.
Delene er delt inn i fire funksjonelle grupper:
| Komponent | Kjernefunksjon | Dominant feilmodus | Typisk materiale |
| Synkroniseringsglidebryter | Skyver synkronring aksialt på girkjeglen | Slitasje ved gaffelkontaktflaten | Case-herdet stål |
| Styreblokk | Radiell posisjonering og dreiemomentoverføring | Kantslitasje og groper | Karbonstål eller sintret |
| Sperrestift | Spennfølelse og girholding | Tretthet og sluttslitasje | Fjærstål eller rustfritt |
| Skyv blokk | Kraftoverføring fra skinne til gaffel | Slagdeformasjon | Herdet stål |
| Interlock plate | Hindrer innkopling av to gir | Overflaten skurrer | Karbonstål |
Cold heading produserer girskiftkomponenter med kontinuerlig kornflyt og en klart lavere kostnad per stykk enn maskinering, og det er grunnen til at volumproduserte glidere, pinner og skyveblokker er kaldsmidde i stedet for å kuttes fra stanglager. Kornlinjene følger delens kontur i stedet for å bli skåret på tvers, så utmattelsesstyrken under de gjentatte aksiale belastningene for hvert skift forbedres målbart.
Maskinering gir fortsatt mening for komplekse underskjæringer, svært små partier og prototypekjøringer. Etter at et design har stabilisert seg og volumet passerer omtrent 50 000 stykker per år, reduserer kald overskrift vanligvis kostnadene med 25-30 prosent og gir tettere dimensjonskonsistens på tvers av partier. Forskyvningen er høyere verktøyinvesteringer og en lengre utviklingsfase, så design-for-kald-heading-beslutninger må tas før tegningen frigis.
Jiaxing OnRoll Machinery Co., Ltd., en Zhejiang-basert produsent med On-Roll-merket og et IATF 16949-sertifisert anlegg på 4000 kvadratmeter, produserer en stor andel av girkassekomponentene sine ved kald kurs, inkludert synkroniseringsglidere, sperrestifter og skyveblokker, og også kjøledeler som ikke er standard for transmisjonshoder for buss og landbruk.
En girskiftkomponent kan se feilfri ut og fortsatt svikte tidlig hvis kritiske dimensjoner avviker fra designhensikten. De tre sjekkene med høyest tilbakebetaling er gaffelkontaktprofilradius, flathet over glideflaten og hardhetskonsistens i samme parti.
Automatisk inspeksjon er ikke valgfritt for sikkerhetsrelaterte deler. OnRoll kjører automatisk dimensjons- og elastisitetstestingsutstyr som sjekker hvert stykke med hensyn til kritiske egenskaper, inkludert fjærhastigheten til låsepinnene og profilradiusen til glidekontaktflatene. Denne dekningen holder en produksjonsbatch på 100 000 deler innenfor samme statistiske fordeling som de godkjente prøvene.
| Parameter | Typisk krav | Inspeksjonsmetode | Avvik konsekvens |
| Gaffelkontaktprofilradius | /-0,05 mm | Optisk profilprojektor | Hakk forskyvning, høyere kontaktstress |
| Skyveflathet | 0,03 mm maks | Overflateplate og måleklokke | Ujevn slitasje, for tidlig svikt |
| Sakshardhet | 58-62 HRC | Rockwell med Cpk-rapport | Rask slitasje eller sprø brudd |
| Sperrestift spring rate | /-5 % av spesifikasjonen | Automatisert elastisitetstest | Falsk nøytral, dårlig skiftfølelse |
| Utvendig diameter konsentrisitet | 0,05 mm maks | Måler R&R-studie | Vibrasjon og støy |
 Stemplet Synchronizer Slider Montering med stabile dimensjoner Denne integrerte glidebryteren er stemplet med en step-in dyse for stabil størrelse og fjærelastisitet, noe som forbedrer giret jevnhet i personbiler, lette lastebiler og manuelle eller automatiske girkasser. Den er lett, høystyrke og designet for enkel installasjon. Se produkt →
Synkroniseringsglideren og styreblokken sitter bare millimeter fra hverandre inne i navet, men deres slitasjemekanismer er forskjellige nok til at ett materialvalg ikke kan tjene begge deler optimalt. Glideren slites ved å skyve friksjon mot girgaffelen; styreblokken slites ved støt og kantbelastning ved kjeglekontakt.
Beveger seg aksialt i navsporet og skyver synkroringen inn på girfriksjonskjeglen. Kontaktflaten må kombinere høy overflatehardhet med en kontrollert innkjøringsmåte, og gaffelsporprofilen må samsvare nøyaktig med girgaffelens radius.
Gir radiell begrensning og fører dreiemoment fra navet til hylsen under synkronisering. Den krever gjentatte støtbelastninger, så kantradius, skråvinkel og materialseighet betyr mer enn rå hardhet.
Den praktiske takeawayen er å be om separat holdbarhetsvalidering for hver del. En enkelt synkroniseringspakketest som kun måler skiftekraft vil ikke avdekke utmatting av styreblokkkanten. OnRoll dekker begge familier under ett tak: personbilutvalget inkluderer synkroniseringsstøtte og skyvekomponenter pluss styreblokker, alle produsert på dedikerte kaldhode- og etterbehandlingslinjer.
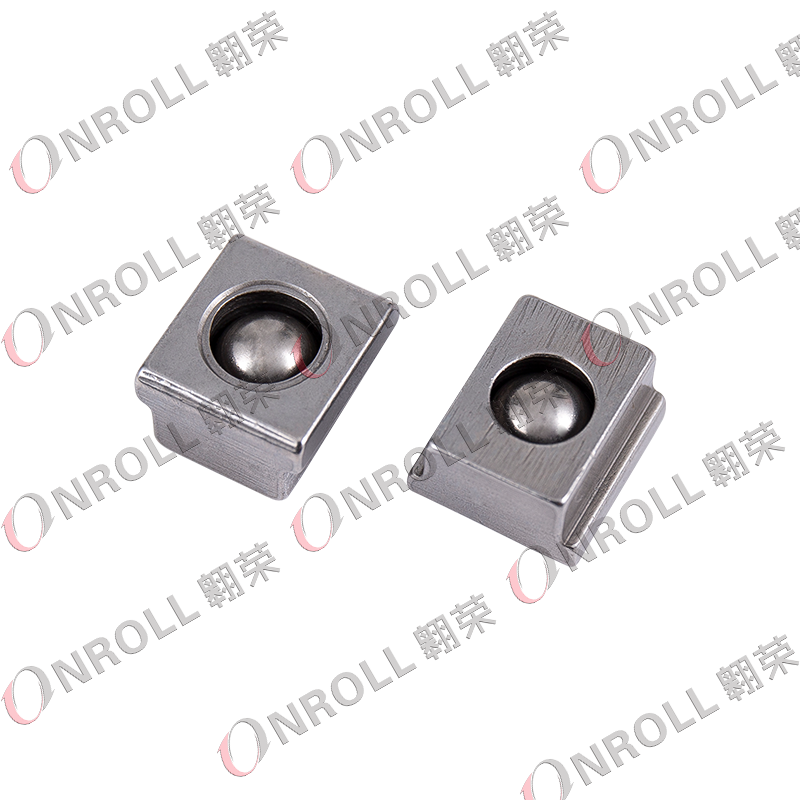 Kaldttrukket synkroniseringsstyreblokk med integrert stålkule Denne styreblokken bruker kaldtrekking og maskinering for å bevare stålstyrken samtidig som den integrerer en stålkule som reduserer skiftmotstanden. Den passer alle synkroniseringsutstyrte girkasser og støtter jevnere girskift. Se produkt →
Den raskeste måten å redusere risikoen for en ordre på en transmisjonsskiftkomponent er å revidere fire ting: materialsporbarhet, prosesskapasitetsdata, 100 prosent inspeksjonsdekning på sikkerhetsrelaterte dimensjoner og en pilotbatch produsert på samme linje som er planlagt for masseproduksjon. Disse fire kontrollene skiller en dyktig leverandør fra en som bare består en inspeksjon av første artikkel.
Leverandører som håndterer både katalogdeler og tilpasset utvikling reduserer den totale arbeidsmengden ved innkjøp. OnRoll driver en OEM fabrikk som godtar kundetegninger og prøver for ikke-standard skiftkomponenter, inkludert sperrestifter i rustfritt stål, plastglidere og kaldhodedeler for girkasser for nyttekjøretøyer.
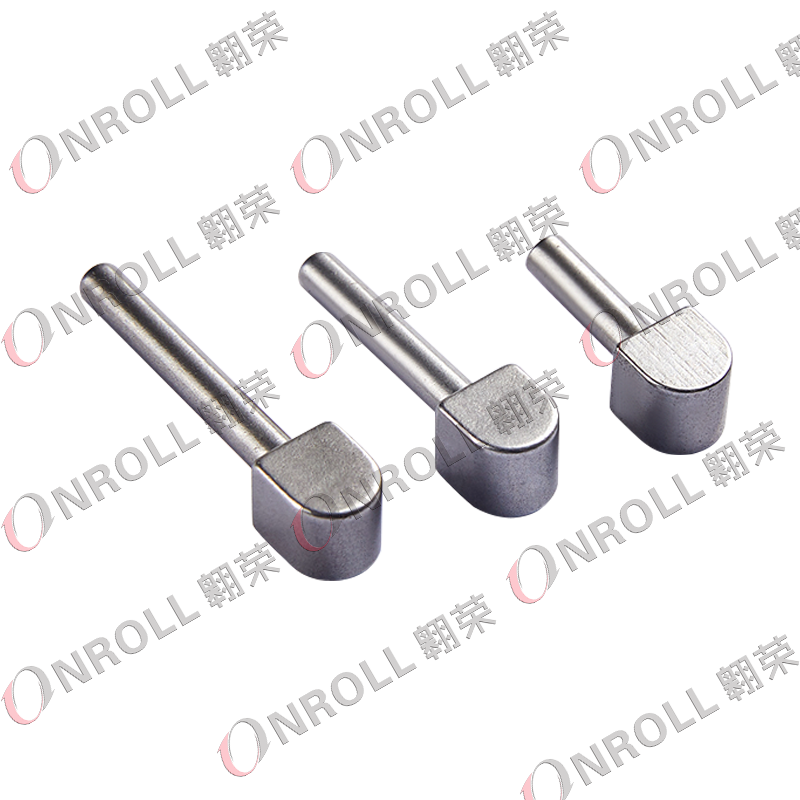 Kaldhodet Synchronizer Push Block for nyttekjøretøy Denne skyveblokken produseres via kald styring og maskinering for lavere kostnader og høy effektivitet samtidig som den beholder mekanisk styrke. Den håndterer store belastninger og dreiemomenter i girkasser for nyttekjøretøy og sekundære girkasser. Se produkt →
For de fleste manuelle girkassedesigner beskriver de to begrepene den samme delen: en lang, tynn blokk som sitter i et maskinert spor på synkroniseringsnavet og skyver synkroniseringsringen mot girkjeglen. Noen OEM-tegninger kaller det en strut, andre kaller det en glider. OnRoll katalogiserer den som en synkroniseringsglidebryter for passasjer- og kommersielle girkasser.
Synkroniseringsglidere i normal personbilservice varer vanligvis 150 000 til 250 000 km. Hard giring, tauing og aggressiv clutchbruk forkorter vinduet til under 100 000 km. Flåtevedlikeholdsrekord viser at når skiftarbeidet øker med omtrent 30 prosent, akselererer slitasjen kraftig og komponenten bør skiftes ut uten forsinkelse.
Ja, for spesifikke lavbelastningsfunksjoner. Sperreføringer, skyveskiver og noen glideelementer i girkasser med lavt dreiemoment bruker teknisk plast som PA66 eller POM for å redusere vekt, støy og kostnader. Lastbærende synkroniseringsglidere i passasjer- og kommersielle girkasser forblir stål fordi kontaktspenningen overskrider flytegrensen for enhver polymer.
Minimum er IATF 16949 kvalitetsstyringssertifisering og en dokumentert PPAP/PSW innsendingsprosess. For sikkerhetsrelaterte skiftkomponenter bør leverandøren også demonstrere automatisk 100 prosent dimensjons- og elastisitetsinspeksjon på kritiske egenskaper, pluss en definert inneslutningsprosedyre for batcher som ikke er spesifisert.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *

(+86)-191 0581 0729
(+86)-137 5830 1558