Produktkonsultasjon
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *


Cold Heading Agricultural Machinery Parts: Et grunnlag for holdbarhet
06. august 2025Hva bør du vite om montering av synkroniseringsguideblokk?
06. august 2025Hvorfor bussgirkassedeler er kritiske for kjøretøyytelse?
06. august 2025Girkassedeler for nyttekjøretøy: En omfattende veiledning til markedstrender og vedlikehold
06. august 2025Et jevnt manuelt girskift er avhengig av at flere små presisjonskomponenter fungerer sammen. En av disse komponentene er synkronisator push-blokk , en kompakt del som brukes i visse synkroniseringsdesign for å hjelpe til med å kontrollere bevegelsen og belastningen av synkroniseringsmekanismen under girinngrep.
Selv om komponenten kan se enkel ut, kan dens geometri, kontaktflater, dimensjonskonsistens og materialegenskaper påvirke synkroniseringsrespons og skiftkvalitet. For girkasseprodusenter, synkroniseringsleverandører, girombyggere og ettermarkedsdistributører er det også viktig å forstå hvordan en push-blokk fungerer når man evaluerer slitasje, identifiserer reservedeler eller kjøper tilpassede komponenter.
Jiaxing OnRoll Machinery Co., Ltd. produserer synkroniserings- og transmisjonskomponenter for bilapplikasjoner. Synchronizer push blokk produksjon kombinerer kald kurs med påfølgende maskinering å forbedre produksjonseffektiviteten samtidig som de nødvendige mekaniske egenskapene til komponenten opprettholdes.
En synkronisator-skyveblokk er en liten komponent plassert inne i eller ved siden av nav-og-hylse-mekanismen til visse transmisjonssynkroniseringsenheter. Dens nøyaktige posisjon og form varierer i henhold til overføringen og synkroniseringsdesignen.
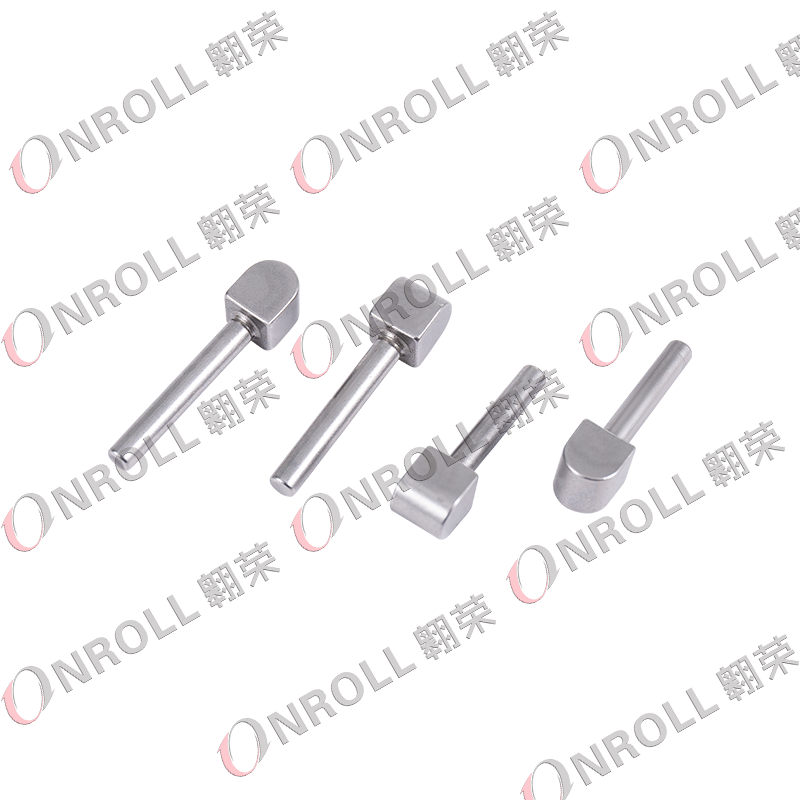
Terminologien kan også skape forvirring. Avhengig av produsenten og teknisk dokumentasjon, kan relaterte komponenter beskrives som en synkronisator push-blokk, key, strut, insert, slider, or guide block . Disse termene bør ikke automatisk behandles som utskiftbare fordi deres geometri og driftsfunksjoner kan variere.
En typisk synkroniseringsenhet kan omfatte:
For identifikasjon av deler bør kjøpere derfor unngå å stole kun på utseende. Transmisjonsmodellen, OEM-referansen, komponentdimensjoner, sporplassering, kontaktflateprofil og fjærgrensesnitt kan alle være nødvendige for å bekrefte om to visuelt like skyveblokker faktisk er kompatible.
Når føreren beveger girspaken, betjener velgermekanismen girgaffelen, som flytter synkroniseringshylsen mot det valgte giret. Før hylsen kan gripe helt inn i girtennene, må synkronisatoren redusere hastighetsforskjellen mellom de roterende komponentene.
Den nøyaktige rollen til push-blokken avhenger av synkroniseringsdesignet. I mange arrangementer hjelper nøkkelen, staget eller skyveblokkmekanismen til å overføre kontrollert aksialkraft inne i synkronisatoren og hjelper synkroniseringsringen i kontakt med girkjeglen. Friksjonen mellom ringen og kjeglen akselererer eller bremser deretter komponentene inntil hastighetene deres blir tilstrekkelig nærme for inngrep.
Den forenklede skiftsekvensen er:
Skiftgaffel → synkroniseringshylsebevegelse → trykkblokk/tasthandling → synkroniseringsring og kjeglekontakt → hastighetstilpasning → tanninngrep.
En riktig produsert push-blokk bidrar derfor til konsistent bevegelse, forhåndsbelastning og synkroniseringstid. For stor klaring, forvrengt geometri, skadede kontaktflater eller feil montering kan endre hvor raskt synkronisatoren reagerer og kan øke skiftarbeidet eller inngrepssjokk.
Men dårlig giring skal aldri tilskrives push-blokken alene. Synkroniseringsringer, -hylser, nav, fjærer, gir, girgafler, lagre og girolje kan gi lignende symptomer.
Fordi push-blokken gjentatte ganger kontakter andre synkroniseringskomponenter, kan arbeidsflatene gradvis slites. Inspeksjon er spesielt viktig under ombygging av girkassen fordi en skadet skyveblokk kan overses når oppmerksomheten kun fokuseres på synkroniseringsringen.
| Observert tilstand | Mulig effekt | Hva annet å inspisere |
| Polert eller innfelt kontaktflate | Endret forhåndsinnlasting av synkronisering eller forsinket respons | Ring, erme og fjær |
| Trinnslitasje eller rilledannelse | Begrenset eller inkonsekvent bevegelse | Navspor og sammenfallende overflater |
| Sprukket kant | Uregelmessig inngrep eller metallisk støy | Hylsetenner og løst rusk |
| Bøyd eller forvrengt blokk | Binding og økt turnusinnsats | Nav, gaffel og monteringsjustering |
| Ujevn slitasje | Asymmetrisk belastning | Fjærtilstand og synkroniseringsinnretting |
Vanlige kjøresymptomer kan omfatte hardt giring, forsinket innkobling, girkollisjon, unormal motstand ved girspaken, rasling eller ufullstendig synkronisering. Disse symptomene er diagnostiske ledetråder snarere enn bevis på push-block-feil.
Under en ombygging bør teknikere sammenligne alle skyveblokker i enheten, inspisere holdefjærene, kontrollere fri bevegelse i navsporene og måle relevante klaringer i henhold til girprodusentens servicespesifikasjoner.
Produksjonsmetoden har en direkte effekt på produksjonskostnad, dimensjonell repeterbarhet, materialutnyttelse og mekanisk ytelse. En push-blokk kan teoretisk sett produseres primært gjennom maskinering, men høyvolum bilproduksjon drar ofte nytte av å danne grunnformen før presisjon etterbehandling.
For sine synchronizer push-blokker bruker OnRoll en kombinasjon av kald kursing og maskinering . Selskapet uttaler at denne tilnærmingen er ment å redusere produksjonskostnadene og forbedre effektiviteten samtidig som den beholder den mekaniske styrken som kreves av delen.
En typisk produksjonsrute kan omfatte:
Kaldforming kan gi bedre materialutnyttelse enn å bearbeide en komplett komponent fra fast materiale. Det kan også redusere maskineringstiden i store produksjonsserier. Imidlertid krever komplekse kontaktflater og tette funksjonsdimensjoner fortsatt kontrollerte sekundære operasjoner, og derfor er det spesielt nyttig å kombinere forming og maskinering for transmisjonskomponenter.
Det er ingen universell materialkvalitet, hardhetsverdi eller dimensjonstoleranse for hver synkroniseringsskyveblokk. Disse parameterne bestemmes av synkroniseringsdesignet, belastningsforhold, sammenkoblingskomponenter, produksjonsprosess og girkasseprodusentens tegning.
Viktige egenskaper inkluderer vanligvis:
Målet er ikke bare å lage en del som passer inn i synkroniseringen. Komponenten må også bevege seg riktig, opprettholde det tiltenkte forholdet til fjæren og hylsen, og forbli dimensjonalt konsistent på tvers av produksjonspartier.
Kvalitetskontroll kan derfor innebære dedikerte målere, dimensjonsmålingsutstyr, profilinspeksjon, hardhetstesting når det er aktuelt, overflatekontroller og funksjonsevaluering. OnRoll opererer under en IATF 16949 kvalitetsstyringssystem og opplyser at synkroniseringsproduksjonen inkluderer automatisk dimensjonalt og elastisk testutstyr.
For profesjonelle kjøpere er det ofte utilstrekkelig å velge en push-blokk for synkronisering etter kjøretøynavn alene. En enkelt kjøretøyplattform kan bruke forskjellige girkasser på tvers av årsmodeller, motoralternativer, markeder eller drivverkskonfigurasjoner.
Den mest nyttige informasjonen for å gi en leverandør inkluderer:
Hvis et OEM-nummer ikke er tilgjengelig, kan en tegning eller fysisk prøve være mer nyttig enn å forsøke å identifisere komponenten fra et generelt girkassebilde.
For OEM- og tilpassede prosjekter bør kjøpere også vurdere om leverandøren kan støtte hele prosessen fra gjennomgang av produksjonsevne og verktøy gjennom prøvevalidering og volumproduksjon. Stabil batchkonsistens er spesielt viktig fordi små dimensjonsendringer i synkroniseringskomponenter kan endre sammenstillingsadferd selv når individuelle deler virker akseptable.
Mindre overflatemerker betyr ikke automatisk at en skyveblokk har sviktet, men sterkt slitte, flisete, forvrengte eller sprukne komponenter er normalt bedre å erstatte enn reparert.
Maskinering av en slitt skyveblokk kan fjerne materiale fra en funksjonell overflate og endre forholdet til fjæren, navet, hylsen eller synkroniseringsringen. Ytterligere sliping eller varmebehandling kan også endre den opprinnelige dimensjonstilstanden. Med mindre det finnes en godkjent reparasjonsspesifikasjon, kan rekondisjonering av en liten presisjonssynkroniseringskomponent føre til mer usikkerhet enn å bruke en korrekt produsert erstatning.
Under ombygging av girkassen bør utskiftningsbeslutninger derfor baseres på produsentens slitasjegrenser og inspeksjonskriterier i stedet for det visuelle utseendet alene.
En synchronizer push-blokk er liten i størrelse, men krevende i produksjon. Konsekvent forming, nøyaktige funksjonelle overflater, kontrollerte materialegenskaper og pålitelig inspeksjon påvirker hvordan komponenten yter inne i synkroniseringsenheten.
Jiaxing OnRoll Machinery Co., Ltd. leverer synkroniserings- og transmisjonskomponenter til biler og støtter kunder fra komponentutvikling til masseproduksjon. For tilpassede push-block-prosjekter kan kjøpere sende inn en eksisterende prøve, overføringsreferanse, OEM-nummer eller teknisk tegning for evaluering.
Trenger du en synkroniseringsskyveblokk for et nytt eller eksisterende girkasseprogram?
Kontakt OnRoll for å diskutere synkroniseringsskyveblokker og andre presisjonskomponenter for bilgirkasse for OEM-, ettermarkeds-, ombyggings- og transmisjonsproduksjonsapplikasjoner.
Avhengig av synkroniseringsdesignen fungerer push-blokken med hylsen, navet, fjæren og synkroniseringsringen for å kontrollere bevegelse og belastning under synkroniseringsprosessen. Det hjelper sammenstillingen å nå riktig tilstand før fullt gir.
Mulige symptomer inkluderer hardere giring, forsinket innkobling, unormal girmotstand, rasling eller gearkollisjon. Disse symptomene kan også være forårsaket av synkroniseringsringer, -hylser, nav, gafler, fjærer, gir eller smøreproblemer, så hele enheten bør inspiseres.
Ikke nødvendigvis. Ulike produsenter bruker ulik terminologi, og geometrien og funksjonen kan variere mellom synkroniseringsdesign. Identifiser alltid komponenten ved å bruke transmisjonsmodellen, tegningen, referansenummeret og dimensjonene.
Det er ingen enkelt universell spesifikasjon. Materialkvalitet, hardhet, varmebehandling, overflatetilstand og toleranser bør følge girkasse- eller synkroniseringstegningen.
Cold heading kan produsere den grunnleggende komponentgeometrien effektivt med god materialutnyttelse, mens presisjonsmaskinering skaper kritiske spor, profiler og kontaktflater. Å kombinere de to prosessene kan være egnet for kostnadseffektiv volumproduksjon av presisjonstransmisjonskomponenter.
Oppgi ideelt sett OEM-nummer, overføringsmodell, 2D-tegning, 3D-modell, materialspesifikasjon, kritiske toleranser, forventet mengde og en fysisk prøve når tilgjengelig. Dette gjør det mulig for produsenten å evaluere produksjonsevne og kompatibilitet mer nøyaktig.
Rekondisjonering er kun mulig når en godkjent reparasjonsspesifikasjon tillater det. Fjerning av materiale kan endre funksjonelle dimensjoner og synkronisatorforspenning, så skadede presisjonsskyveblokker er generelt tryggere å erstatte med komponenter som oppfyller de originale designkravene.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *

(+86)-191 0581 0729
(+86)-137 5830 1558