Produktkonsultasjon
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *


Cold Heading Agricultural Machinery Parts: Et grunnlag for holdbarhet
06. august 2025Hva bør du vite om montering av synkroniseringsguideblokk?
06. august 2025Hvorfor bussgirkassedeler er kritiske for kjøretøyytelse?
06. august 2025Girkassedeler for nyttekjøretøy: En omfattende veiledning til markedstrender og vedlikehold
06. august 2025En girkasse som maler på 2-3 skiftet, eller en ombygd enhet som faller ut av femtedel under belastning, svikter vanligvis av en strukturell årsak: deler til bilsynkronisering innsiden har slitt forbi deres dimensjonsgrenser. Slidere, stag, blokkeringer og styreblokker absorberer belastningen fra hvert eneste skift; når de mister nøyaktigheten, blir girinngrepet metall-på-metall-støt i stedet for en kontrollert hastighetsmatch.
Ombyggere og OEM-kvalitetsteam som spesifiserer synkroniseringskomponenter, må vite hvordan hver del fungerer, hvilken slitemodus som avslutter levetiden, og hvilke bevis en leverandør bør gi før de godkjennes.
En synkroniseringsenhet er et mekanisk hastighetstilpasningssystem: det utjevner rotasjonshastigheten til et gir og dets aksel før hundetennene låses sammen, og det gjør dette på brøkdeler av et sekund på hvert skift.
Når sjåføren beveger spaken, skyver girgaffelen hylsen langs navsporene. Fjærbelastede stag presser blokkeringsringen mot girfriksjonskjeglen; kjeglefriksjonen kansellerer hastighetsforskjellen; ringen indekserer deretter de innvendige tennene, og hylsen rir over tannhjulene til full lås. Det ferdige leddet fører motormomentet gjennom hylsen, navet og akselen.
Tre geometrier bestemmer skiftkvaliteten mer enn noe annet: den radielle høyden på stiverne, klaringen mellom hylsen og navsporene, og kjeglevinkelen til blokkeringsringen. Når et stag mister høyden, ser ringen mindre aksial kraft, synkroniseringsvinduet utvides, og føreren føler et forsinket eller hakk inngrep.
Hver synkronisator bruker fire bærende komponentgrupper, hver med en annen produksjonsrute og en annen dominerende slitasjemodus.
Glideren er delen som skyves av girgaffelen. Dens innvendige spline-tennene låser seg fast på tannhjulene på slutten av skiftet, og enhver avrunding av tannfasene endrer girfølelsen fra presis til vag. Slitasje på splineflatene og deformerte avfasede kanter er normale tegn på slitasje. Glidere er vanligvis pulversmidde eller maskinert og barbert, deretter karburert.
 Stemplet synkroniseringsglideenhet for manuelle girkasser Denne glideanordningen er laget ved step-in stansing for stabile dimensjoner og fjærelastisitet. Den passer personbiler og lette lastebiler, og dens lette, høystyrke design tar sikte på å forbedre skiftets jevnhet. Se produkt →
Struts - kalt nøkler eller skyveblokker - er de fjærbelastede segmentene som bærer aksial skiftkraft fra glideren til blokkeringsringen. Tre stag sitter 120 grader fra hverandre i navspor, og kantgeometrien deres styrer hvor raskt ringen presses på kjeglen. Kald overskrift er standard produksjonsmetode fordi stålkornet følger delens kontur, noe som forbedrer motstanden mot kantkollaps ved gjentatt støt.
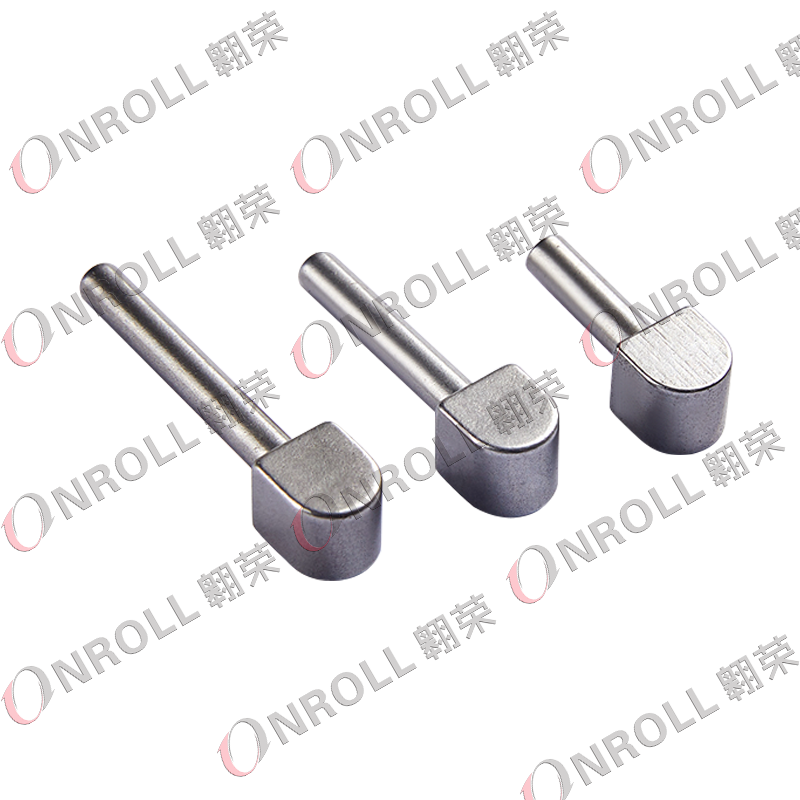 Kaldhodet Synchronizer Push Block for kommersielle overføringer Formet av kald kurs pluss maskinering, beholder denne skyveblokken mekanisk styrke samtidig som kostnadene reduseres. Den er beregnet for kommersielle girkasser med høy belastning og sekundære girkasser. Se produkt →
Styreblokker holder stiverne på linje inne i navsporene; stoppblokker begrenser hylsenes vandring. Begge tåler støtbelastninger under raske eller ubesvarte skift, og den første skaden vises som plastisk deformasjon og penemerker. Leverandører kald hodet eller bearbeid dem fra legert stål og herder arbeidsflatene.
 Kaldhodet synkroniseringsstoppblokk hindrer utgivelse av glidebryteren Denne stoppblokken bruker kaldhodestøping for effektiv produksjon og kostnadsbesparelser. Den enkle strukturen begrenser glidebevegelsen, og hjelper til med å forhindre at glideren slipper ut under girskift. Se produkt →
Blokkeringen er friksjonselementet som produserer synkronisering. Den har en konisk friksjonsoverflate og låsetenner som blokkerer hylsen til hastighetene matcher. Messing, bronse og sintret stål er vanlige materialer; kjegleskåring og slitte låsetenner er de grunnleggende årsakene til de fleste utstyrskollisjoner.
| Komponent | Primær funksjon | Typisk produksjonsrute | Dominant feilmodus |
| Slider (skifthylse) | Overfører belastningen på girgaffelen gjennom navsporene til tannhjulene | Pulversmiing, maskinering og barbering, karburering | Splinefretting og avfasingsslitasje |
| Struts (nøkler) | Trykk blokkeringsringen mot girkjeglen | Kald overskrift med saksherding | Kantkollaps og høydetap |
| Styre- og stoppklosser | Hold stivere på linje og begrens hylsenes vandring | Kald kurs eller ikke-standard maskinering | Slagdeformasjon og pening |
| Blocker ring | Friksjonsoverflate som matcher girhastighet | Messing eller bronsesmiing, sintret stål | Kjegleskåring og tannslitasje |
Synkronisatordeler svikter på grunn av forutsigbare slitasjemekanismer, ikke tilfeldig brudd. Den dominerende mekanismen styres av driftssyklus, oljetilstand og skifteoppførsel.
Stopp-og-kjør-trafikk sliter først på blokkeringsringen, fordi kjeglen utfører mest friksjonsarbeid i lave hastigheter. Motorveiens kjørelengde sliter stagkanter og ermet avfasing gjennom gjentatte høybelastningsinngrep. Forurenset olje akselererer hver modus ved å legge inn partikler i de relativt myke ringoverflatene.
Andel av klager på skiftkvalitet etter mislykket synkroniseringskomponent
Representativ fordeling fra en rivegjennomgang av ombygde manuelle girkasser; faktiske andeler varierer med driftssyklus, oljetilstand og skiftestil.
Produksjonsmetoden bestemmer utmattelsesstyrken og batchkonsistensen til en synkroniseringsdel. Cold heading er den etablerte ruten for høyvolumsstag, pinner og styreblokker; maskinering forblir relevant for prototyper og små serier.
Kald kurs forstyrrer trådmassen til en nesten netto form ved romtemperatur, og holder stålkornet flytende langs delens kontur. Den resulterende stiveren motstår bøyning og støt bedre enn den samme geometrien maskinert fra stang, og et stabilisert dysesett holder stramme toleranser for lange produksjonsserier. Avveiningen er verktøyinvesteringer og innsatsen som trengs for å endre geometri mellom varianter.
En dedikert kaldlinjelinje er et sterkt kvalitetssignal for en produsent av synkroniseringsdeler. Jiaxing OnRoll Machinery Co., Ltd., en kinesisk leverandør som produserer synkroniseringsglidere siden 1992 og driver kaldgående og ikke-standard maskineringslinjer for passasjer-, kommersielle og bussgirkassedeler, er et fokusert eksempel. Serien inkluderer synkroniseringsglidere, styreblokker, plastglidere og kaldhodede skiftkomponenter for OEM-programmer.
En produsent av synkroniseringsdeler er kvalifisert på dokumentert bevis, ikke på markedsføringsmateriale. Verifiser kvalitetssystem, materialsporbarhet, dimensjonsrapportering og prosessstabilitet før første prøveparti.
En feltfeil på en synkroniseringsdel koster hundrevis av ganger enhetsprisen, så innkjøp tilhører kvalitets- og ingeniørteam like mye som innkjøp. Trinnene nedenfor samsvarer med bevisene som en IATF 16949-sertifisert leverandør allerede kan produsere.
For tilpasset geometri, OEM kontraktsproduksjon følger et eget kvalifiseringsspor. Ved å involvere produsentens ingeniørteam fra tegningsstadiet reduseres toleranseoverraskelser senere, spesielt for kaldhodede emner og ikke-standardiserte synkroniseringsdeler.
Sliping betyr at girhastighetene fortsatt er forskjellige når hundetennene prøver å låse seg. De vanlige årsakene er en slitt blokkeringskjegle, stivere som har mistet høyden, en glassert friksjonsoverflate eller olje med forringede friksjonsegenskaper. En nedrivning viser normalt båndmerker på kjeglen og avrundede stagkanter.
Bytt ut settet. En slitt hylseavfasning er tilpasset en slitt ringtannprofil, og blanding av nye stag med en slitt ring beholder det originale kollisjonsmønsteret. Settet inkluderer navet, glidehylsen, stivere, fjærer og blokkeringsring og er standardmåten for å unngå en gjenoppbygging av comeback.
For samme stålkvalitet gir en kaldhodedel normalt bedre utmattingsmotstand fordi kornstrømmen følger geometrien og ikke skjæres gjennom ved maskinering. Maskinering er fortsatt praktisk for prototyper, små serier og uformbare funksjoner. For stivere og skyveblokker med høyt volum er kald kurs den sterkeste ruten.
Send tegningen eller en fysisk prøve, girkasseapplikasjonen, estimert årlig volum, materialspesifikasjonen, nødvendig hardhetsområde, og, for reparasjonsprogrammer, en beskrivelse av gjeldende feil. En kaldhodeprodusent kan deretter bedømme om geometrien kan formes og hvilken dimensjonsevne som kan garanteres.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *

(+86)-191 0581 0729
(+86)-137 5830 1558